

double plain fiberglass na tela
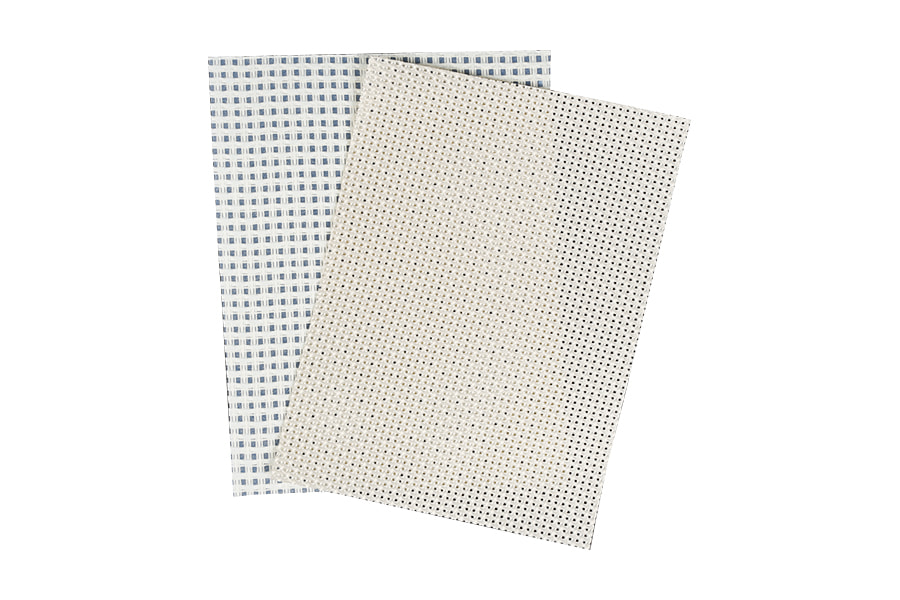
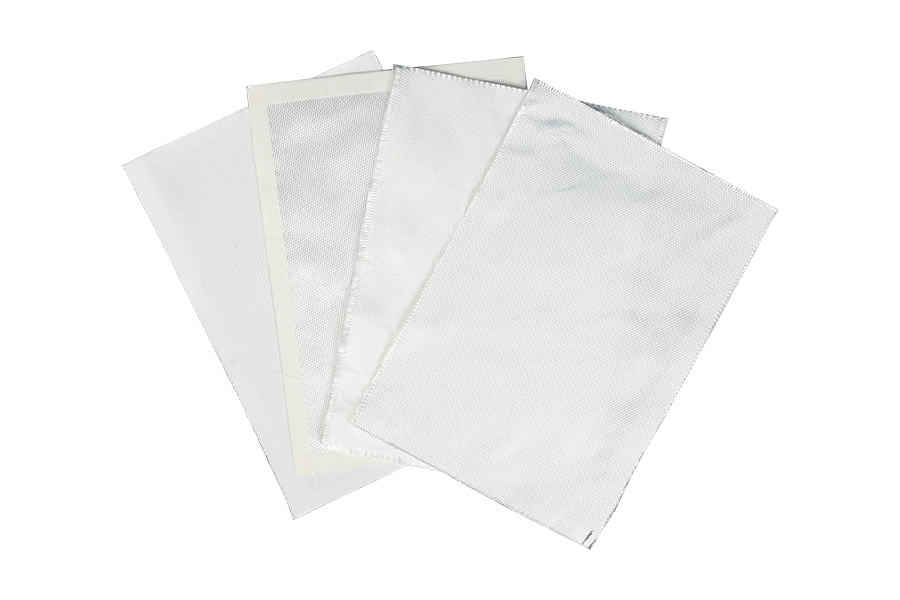
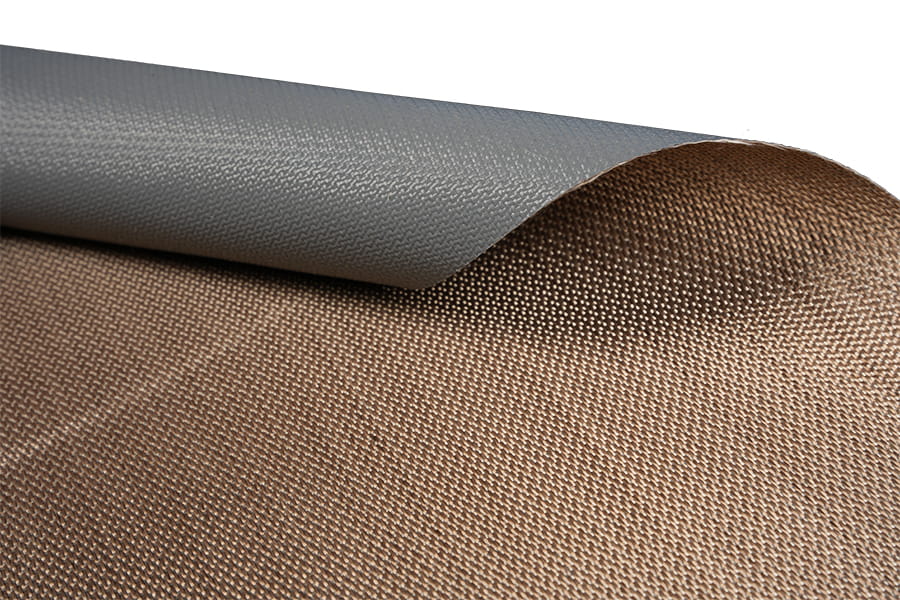
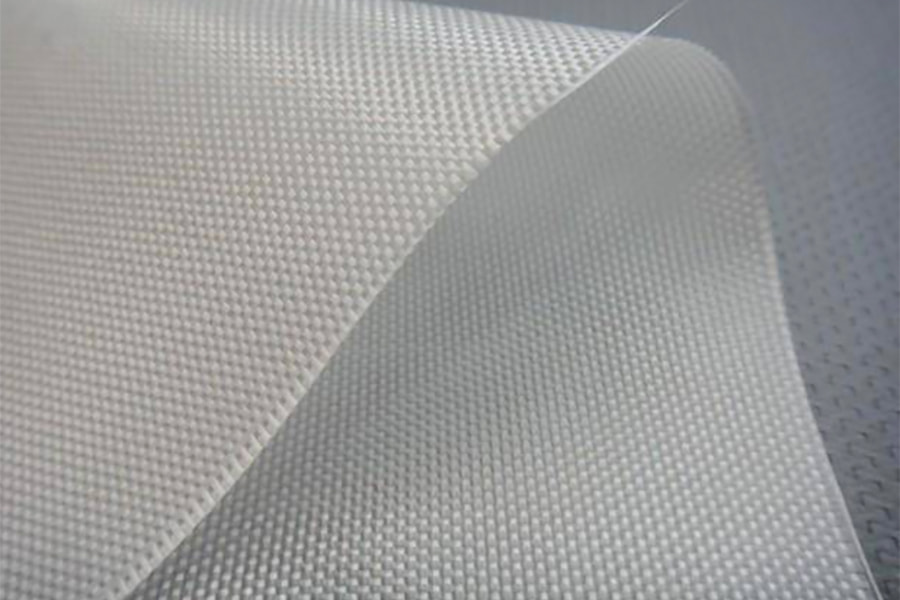
Ang double plain fiberglass na tela ay isang pinagtagpi na tela kung saan ang dalawang warp system at dalawang weft system ay magkakaugnay sa isang payak na pattern, na gumagawa ng isang tela na may dalawang magkaibang mukha at mas mataas na area sa bawat layer kaysa sa isang plain weave. Ang arkitektura ng dobleng sinulid ay nagpapataas ng kapal at dimensional na katatagan habang pinapanatili ang balanseng mekanikal na pag-uugali ng isang plain weave. Ang tela ay hinabi mula sa tuluy-tuloy na E-glass filament at ibinibigay sa mga area na timbang mula 400 g/m² hanggang 900 g/m² at mga kapal mula 0.40 mm hanggang 0.90 mm. Ang tensile strength ay mula 340 MPa hanggang 450 MPa depende sa construction at resin system. Ang double plain fiberglass na tela ay tugma sa epoxy, polyester, vinylester, at phenolic resins at ibinibigay sa mga lapad ng roll mula 1000 mm hanggang 1500 mm at mga roll na haba mula 25 m hanggang 80 m.
Istruktural na Pag-uugali
Ang doubled yarn construction ay nagpapataas ng laminate thickness per ply, na nagpapababa ng ply count sa makapal na seksyon at nagpapasimple ng lay-up schedules. Ang balanseng plain interlacement ay nagpapanatili ng pantay na mga katangian ng warp at weft, na iniiwasan ang direksyon na bias sa natapos na laminate.
Dimensional Stability
Ang double plain weave ay mas epektibong lumalaban sa pag-alis ng sinulid at gilid ng gilid kaysa sa isang plain weave sa katumbas na timbang. Ang interlocked na istraktura ay mayroong ply geometry sa panahon ng pagputol, pagkitting, at paghawak sa mga kapaligiran ng produksyon.
Resin Uptake
Binabawasan ng siksik na yarn packing ang void content at kinokontrol ang demand ng resin sa bawat kapal ng unit. Sa vacuum infusion, ang fraction ng dami ng hibla ay karaniwang umaabot sa 55 hanggang 58 porsiyento, na maihahambing sa solong plain weave na may katulad na timbang.
Profile sa Ibabaw
Ang plain interlacement ay gumagawa ng pare-parehong ibabaw na may katamtamang texture. Ang print-through ay katulad ng karaniwang plain weave, na ginagawang angkop ang tela para sa mga pang-industriyang laminate kung saan ang mga kinakailangan sa surface finish ay gumagana sa halip na kosmetiko.
Pagtutukoy ng Supply
Mga Tala sa Produksyon
Ang double plain weave ay pinanghahawakan nang mabuti ang hugis nito sa panahon ng pagputol. Gumamit ng mga karaniwang gunting o rotary cutter. Kaunti lang ang pagkapunit sa gilid, ngunit inirerekomenda ang edge tape para sa mga plies na hahawakan nang husto bago mag-lay-up.
Ang tela ay nakatabing mabuti sa mga simpleng kurba at patag na ibabaw. Para sa mga compound curve, i-orient sa bias o gumamit ng mas makitid na lapad ng ply upang mabawasan ang bridging. Iwasang pilitin ang tela sa masikip na radii kung saan maaaring mangyari ang pagbaluktot ng paghabi.
Ang daloy ng resin ay mas mabagal kaysa sa solong plain weave sa katumbas na kapal dahil sa dobleng density ng sinulid. Para sa vacuum infusion, gumamit ng resin viscosity na 150 hanggang 250 cP sa 25°C at i-verify ang oras ng pagpuno sa mga trial panel. I-debulk ang bawat dalawang plies sa makapal na laminates.
Mag-imbak ng mga roll nang pahalang sa 15 hanggang 30°C at 40 hanggang 60 porsiyentong RH. Panatilihing nakabalot ang mga rolyo upang protektahan ang tela mula sa alikabok at kahalumigmigan. Ang buhay ng istante ay 36 na buwan sa orihinal na packaging. Suriin ang mga rolyo bago gamitin para sa pagbaluktot ng paghabi o pinsala sa gilid.
FAQ sa Pagkuha at Engineering
Gumagamit ang double plain weave ng dalawang warp system at dalawang weft system na pinagsama-sama sa isang plain pattern, na gumagawa ng mas makapal at mas mabigat na tela bawat layer kaysa sa karaniwang single plain weave. Ang arkitektura ng dobleng sinulid ay nagpapataas ng timbang at kapal ng lugar habang pinapanatili ang balanseng mekanikal na pag-uugali ng isang plain weave. Binabawasan nito ang bilang ng ply sa makapal na laminate at pinapasimple ang mga iskedyul ng lay-up para sa mabibigat na mga seksyon ng istruktura.
Sa epoxy laminates sa 55 percent fiber volume, ang double plain fabric ay karaniwang nakakamit ng tensile strength na 340 hanggang 450 MPa, flexural modulus na 26 hanggang 30 GPa, at interlaminar shear strength na 45 hanggang 55 MPa. Ang mga katangian ay balanse sa pagitan ng mga direksyon ng warp at weft dahil sa simetriko na plain interlacement. Ang pagganap ng pagkapagod ay maihahambing sa karaniwang plain weave sa katumbas na dami ng hibla.
Ang karaniwang MOQ ay 400 kg bawat lapad at detalye ng timbang. Ang mga lapad ng stock na 1000 mm at 1270 mm sa 400 hanggang 600 g/m² ay ipinapadala mula sa imbentaryo sa loob ng 5 hanggang 10 araw ng negosyo. Ang mas mabibigat na timbang at custom na lapad ay karaniwang nangangailangan ng 3 hanggang 5 linggo depende sa dami ng order at mga kinakailangan sa laki.
Oo, ngunit ang daloy ng resin ay mas mabagal kaysa sa solong plain weave sa katumbas na kapal dahil sa mas mataas na densidad ng sinulid. Gumamit ng resin viscosity na 150 hanggang 250 cP sa 25°C, maglagay ng flow medium sa itaas na ibabaw, at i-verify ang oras ng pagpuno sa mga trial panel bago ang produksyon. Para sa mga makapal na laminate, i-debug ang bawat dalawang plies upang mapanatili ang pantay na compaction at maiwasan ang mga zone na mayaman sa resin.
Ang bawat kargamento ay may kasamang sertipiko ng pagsusuri na sumasaklaw sa timbang ng lugar, kapal, pagsasaayos ng paghabi, sistema ng sizing, at haba ng roll. Ang mga numero ng lot ay naitala para sa traceability. Ang karagdagang data ng pagsubok kabilang ang tensile strength, flexural modulus, at resin compatibility statement ay maaaring ibigay kapag hiniling para sa mga kwalipikadong account.