

pinong paghabi ng fiberglass na tela
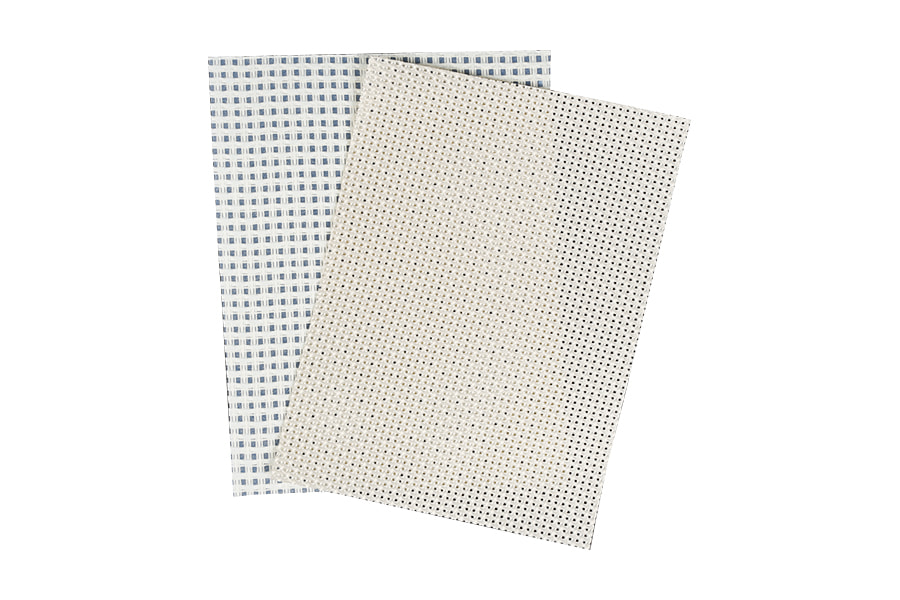
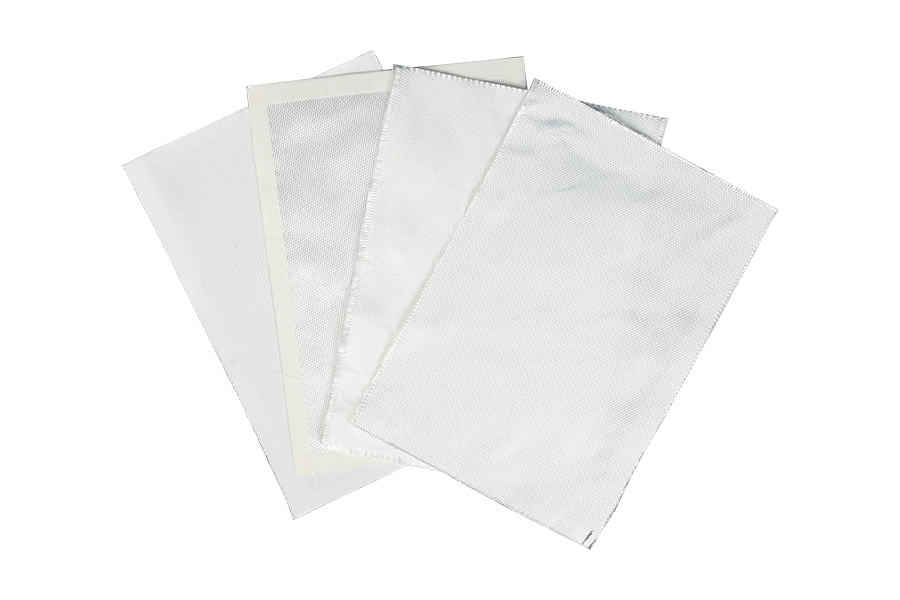
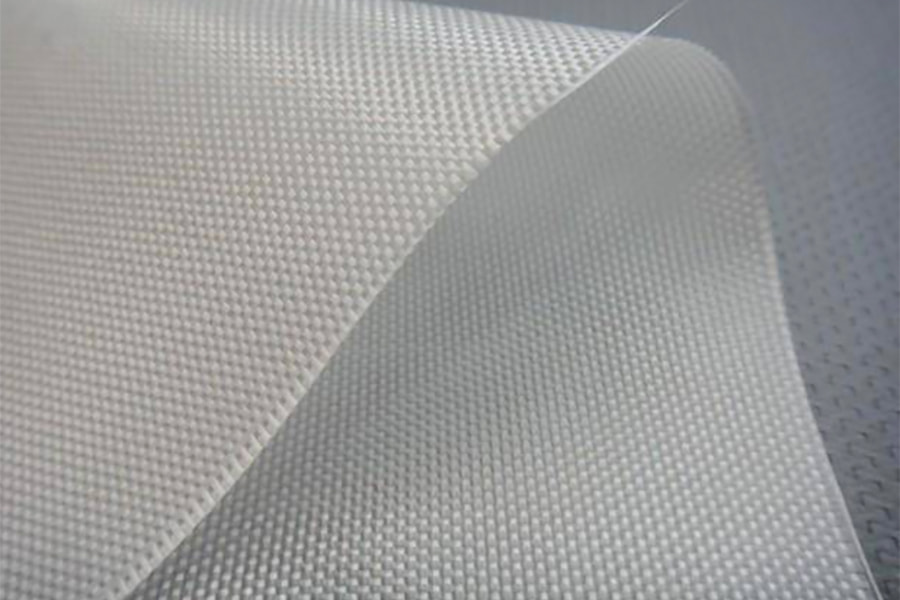
Ang fine weave fiberglass na tela ay ginawa mula sa mababang tex E-glass yarns na may mataas na bilang ng sinulid sa bawat lapad ng yunit, na nagreresulta sa isang mahigpit na interlaced na tela na may manipis na cross-section at isang makinis na profile sa ibabaw. Ang arkitektura ng pinong yarn ay binabawasan ang amplitude ng texture sa ibabaw at pinapabuti ang mekanikal na pagsasalin sa manipis na mga lamina. Ang tela ay ibinibigay sa mga lugar na timbang mula 25 g/m² hanggang 200 g/m² at mga kapal mula 0.03 mm hanggang 0.20 mm, na may tensile strength mula 150 MPa hanggang 320 MPa depende sa konstruksyon. Ang fine weave fiberglass na tela ay tugma sa epoxy, polyester, vinylester, at phenolic resins at ginagamit kung saan ang surface finish, resin control, o thin section reinforcement ang pangunahing kinakailangan. Ang mga lapad ng roll mula 1000 mm hanggang 1500 mm at ang haba ng roll mula 50 m hanggang 300 m ay pamantayan.
Data ng Konstruksyon
Grado ng Ibabaw Finish
Ang mga pinong sinulid ay binabawasan ang amplitude ng pattern ng paghabi sa ibabaw ng nakalamina. Ang print-through sa gelcoat at pintura ay pinaliit kumpara sa karaniwang weave na tela sa pantay na timbang, na binabawasan ang sanding at pagtatapos ng paggawa sa mga application na nakikita sa ibabaw.
Manipis na Seksyon Control
Ang mababang kapal sa bawat ply ay sumusuporta sa tumpak na laminate buildup sa manipis na mga balat, surfacing layer, at structural insert kung saan mahigpit ang kabuuang kapal. Ang pinong paghabi ay binabawasan din ang pagsasama-sama ng resin sa matalim na radii at masikip na sulok.
Mabilis na Wet-out
Ang maliit na yarn cross-section ay nagpapabilis sa pagpasok ng resin at binabawasan ang void content sa manipis na mga laminate. Ang kumpletong wet-out ay karaniwang nakakamit sa loob ng ilang segundo sa ilalim ng vacuum, na sumusuporta sa mga maikling cycle ng oras sa pagbubuhos at mga proseso ng RTM.
Dimensional Stability
Ang mataas na densidad ng interlacement ay naglilimita sa paggalaw ng sinulid sa panahon ng pagputol at paglalatag. Ang pinong habi ay nagtataglay ng geometry ng ply sa mga kumplikadong contour at binabawasan ang pagkapunit ng gilid kumpara sa magaspang na paghabi sa katumbas na timbang.
Mga Kwalipikadong Vertical
Mga Tala sa Produksyon
Ang pinong habi ay humahawak ng maayos sa hugis nito sa panahon ng paggupit na may kaunting fraying. Gumamit ng matalim na rotary cutter o gunting. Para sa mataas na volume, binabawasan ng laser o ultrasonic cutting ang edge deformation.
Ang mababang baluktot na katigasan ay sumusuporta sa pagkakatugma sa mga compound curve at masikip na radii. Iwasan ang labis na pag-unat sa mga kumplikadong amag, na maaaring makasira sa fine weave pattern at maging sanhi ng mga lokal na lugar na mayaman sa resin.
Sinusuportahan ng mabilis na wet-out ang mga maikling infusion cycle. Para sa vacuum infusion, gumamit ng resin viscosity na 150 hanggang 300 cP sa 25°C at i-verify ang oras ng pagpuno sa mga trial panel. Iwasan ang labis na daluyan ng daloy, na maaaring maging sanhi ng pagsasama-sama ng resin sa ilalim ng manipis na tela.
Mag-imbak ng mga roll nang pahalang sa 15 hanggang 30°C at 40 hanggang 60 porsiyentong RH. Panatilihing nakabalot ang mga rolyo upang maprotektahan ang mga pinong sinulid mula sa alikabok at pinsala sa makina. Ang buhay ng istante ay 36 na buwan sa orihinal na packaging.
FAQ sa Pagkuha at Engineering
Gumagamit ang fine weave ng mababang tex yarns na may mas mataas na yarn count, na gumagawa ng mas mababang surface texture amplitude kaysa sa karaniwang weave sa pantay na timbang. Binabawasan nito ang print-through sa gelcoat at pintura, pinuputol ang paggawa ng sanding at filling na kinakailangan upang maabot ang isang Class-A finish. Ang trade-off ay mas mababang mekanikal na lakas sa bawat sapin at mas mataas na halaga ng materyal sa bawat timbang ng yunit.
Ang pinong paghabi ay karaniwang ginagamit bilang isang surfacing ply o sa manipis na mga laminate kung saan ang kontrol sa kapal at pagtatapos sa ibabaw ay ang mga pangunahing kinakailangan. Para sa structural load, ito ay pinagsama sa mas mabibigat na tela tulad ng twill o plain weave. Maaaring isalansan ang maraming plies ng fine weave para sa katamtamang structural buildup, ngunit tumataas ang kabuuang bilang ng plies kumpara sa mas mabibigat na tela sa pantay na kapal.
Ang karaniwang MOQ ay 200 kg bawat lapad at detalye ng timbang. Ang mga lapad ng stock na 1000 mm at 1270 mm sa hanay na 25 hanggang 100 g/m² ay ipinapadala mula sa imbentaryo sa loob ng 5 hanggang 10 araw ng negosyo. Ang mas magaan na timbang, mas malawak na mga rolyo, at mga custom na sizing system ay karaniwang nangangailangan ng 3 hanggang 5 linggo depende sa dami ng order.
Oo. Ang fine weave wet-out ay mabilis dahil sa maliit na yarn cross-section. Gumamit ng resin viscosity na 150 hanggang 300 cP sa 25°C. Para sa malalaking bahagi, kumpirmahin ang balanse ng daloy sa mga panel ng pagsubok dahil ang pinong paghabi ay maaaring mag-wick ng resin nang hindi pantay kung mali ang pagkakalagay ng flow media. I-debulk ang bawat tatlo hanggang apat na ply sa mas makapal na buildup.
Ang bawat kargamento ay may kasamang sertipiko ng pagsusuri na sumasaklaw sa timbang ng lugar, kapal, bilang ng sinulid, sistema ng sizing, at haba ng roll. Ang mga numero ng lot ay naitala para sa traceability. Ang karagdagang data ng pagsubok kabilang ang lakas ng tensile at mga pahayag sa compatibility ng resin ay maaaring ibigay kapag hiniling para sa mga kwalipikadong account.