

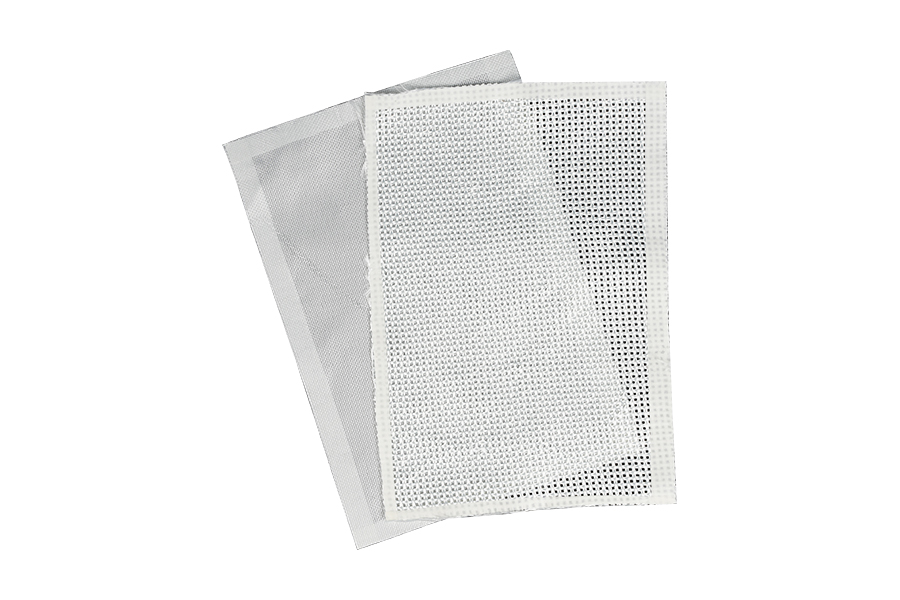
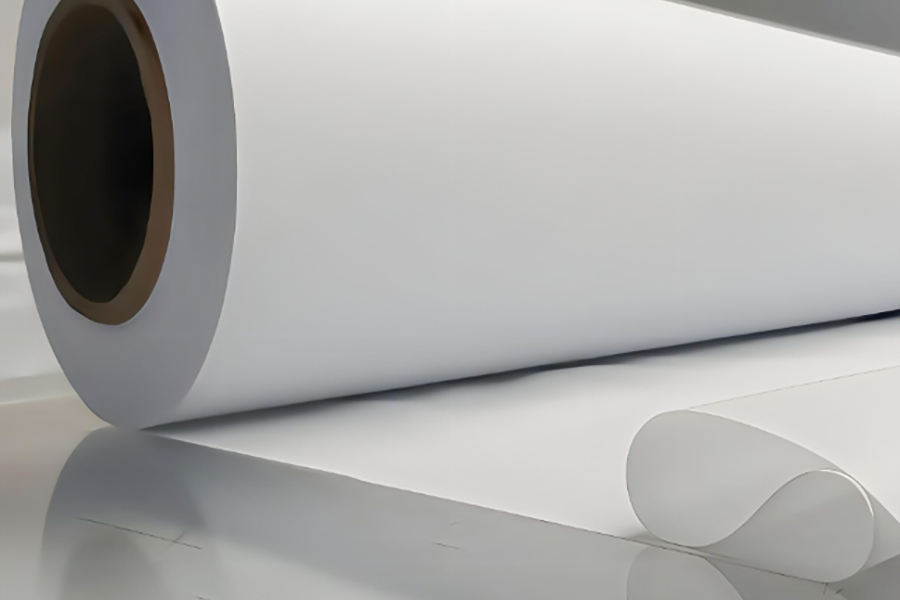
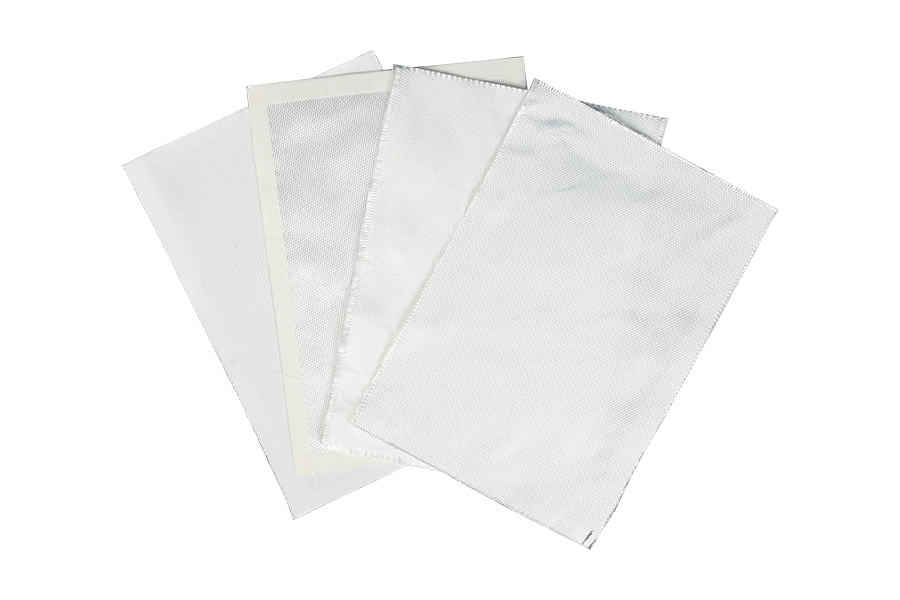
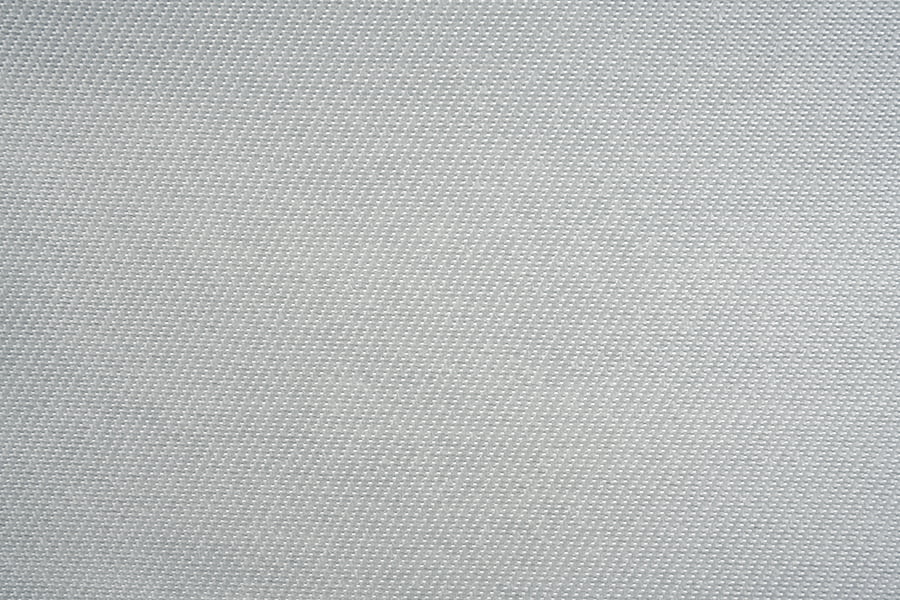

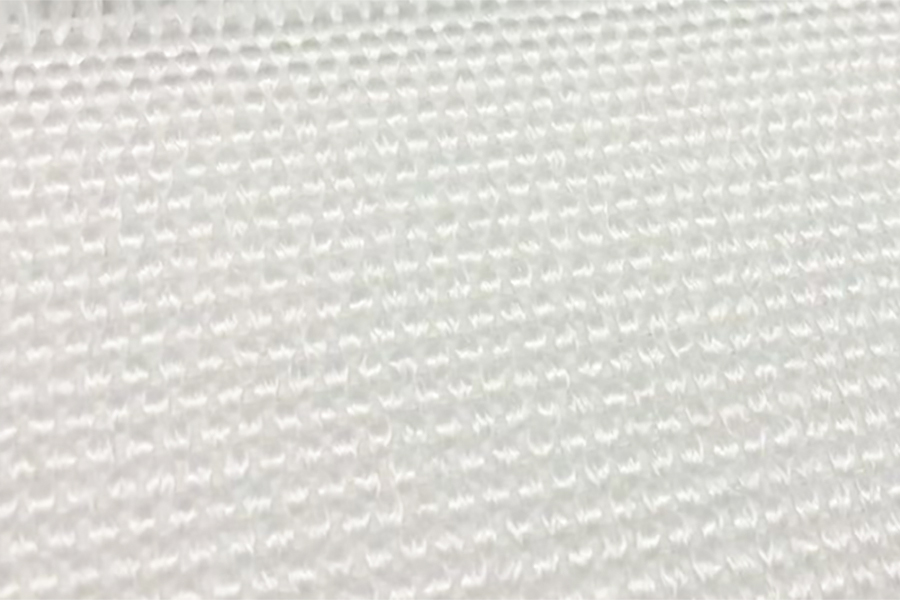

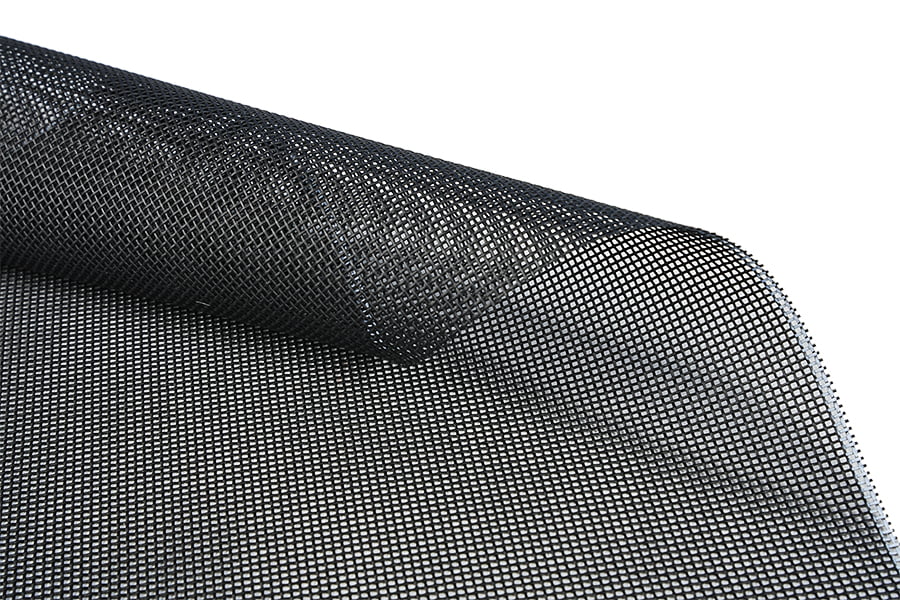
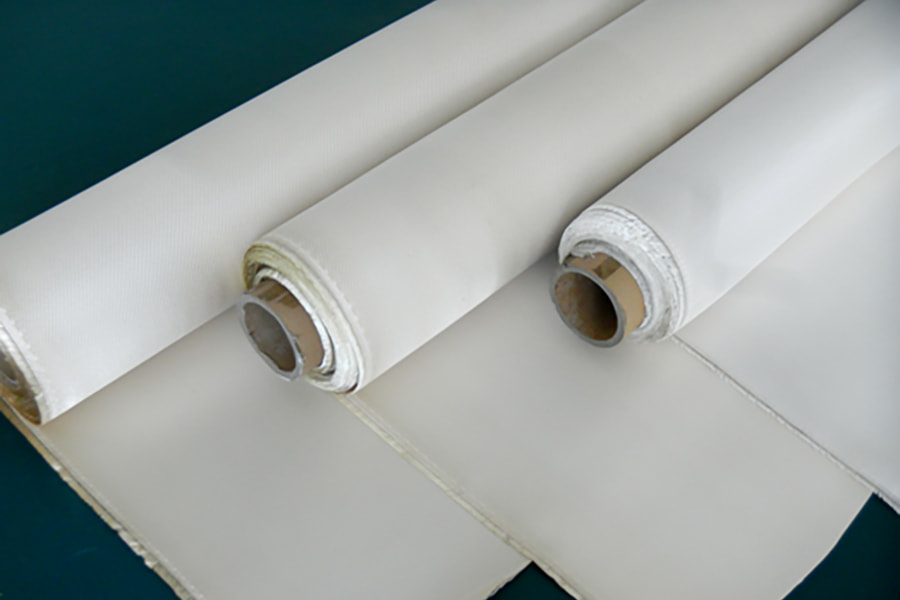

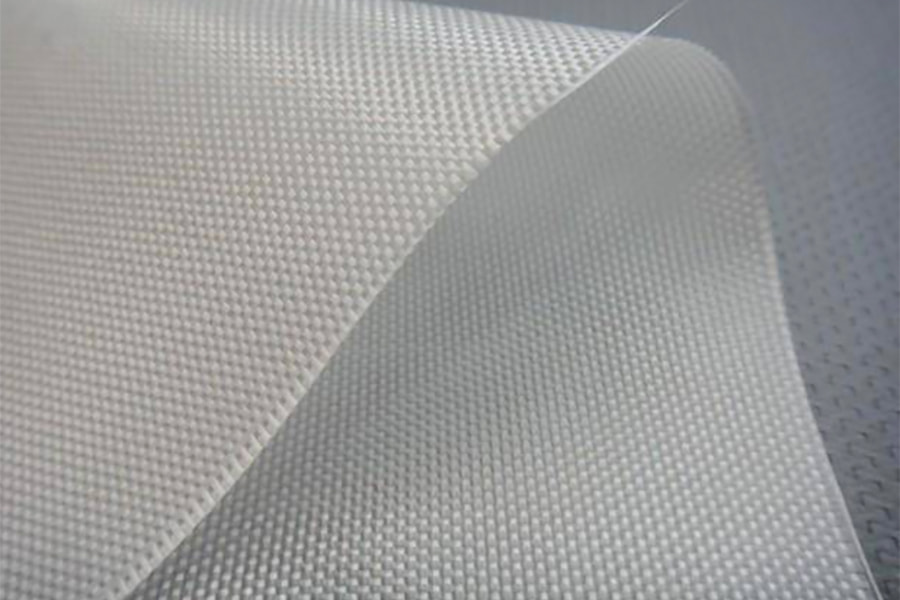
saradong habi fiberglass na tela
Ang closed weave fiberglass na tela ay isang mahigpit na hinabing tela kung saan ang mga warp at weft yarns ay nakaimpake nang makapal na may kaunting aperture sa pagitan ng mga intersecting filament. Ang mababang porosity structure ay naghihigpit sa resin drainage, kinokontrol ang resin-to-fiber ratio, at gumagawa ng mga laminate na may mataas na fiber volume fraction at mababang surface porosity. Ang tela ay ginawa mula sa tuluy-tuloy na E-glass filament at ibinibigay sa mga bigat ng area mula 100 g/m² hanggang 600 g/m² at mga kapal mula 0.10 mm hanggang 0.60 mm. Ang tensile strength ay mula 280 MPa hanggang 420 MPa depende sa construction at resin system. Ang closed weave fiberglass na tela ay tugma sa epoxy, polyester, vinylester, at phenolic resin at ibinibigay sa mga lapad ng roll mula 1000 mm hanggang 1500 mm at mga roll na haba mula 30 m hanggang 150 m.
Mataas na Dami ng Fiber
Ang siksik na yarn packing ay nagbibigay-daan sa mga laminate na umabot sa 55 hanggang 62 porsiyentong fiber volume fraction sa vacuum infusion. Ang mas mataas na dami ng fiber ay direktang nagsasalin sa pinabuting mekanikal na mga katangian sa bawat kapal ng yunit at pinababang halaga ng resin bawat bahagi. Sinusuportahan din ng kinokontrol na porosity ang pare-parehong wet-out sa malalaking bahagi ng ibabaw na walang mga resin-starved zone.
Kinokontrol na Resin Uptake
Ang mababang porosity ay naglilimita sa pagdaloy ng resin sa panahon ng paggamot, na gumagawa ng pare-parehong resin-to-fiber ratios sa buong laminate. Binabawasan nito ang pagkakaiba-iba sa mga mekanikal na katangian at pinapasimple ang kontrol ng proseso sa mga kapaligiran ng produksyon kung saan ang repeatability ang pangunahing kinakailangan.
Mababang Surface Porosity
Ang masikip na istraktura ng paghabi ay nagpapaliit sa mga pinholes at mga depekto sa ibabaw, na binabawasan ang pangangailangan para sa pangalawang pagpapatakbo ng pagpuno bago ang gelcoat o pintura. Partikular na nauugnay ito para sa mga nakikitang application sa ibabaw kung saan nangingibabaw ang gastos sa pagtatapos sa badyet ng produksyon.
Paglaban sa kemikal
Nililimitahan ng siksik na konstruksyon ang pagtagos ng corrosive media sa laminate, na nagpapahusay sa chemical resistance sa piping, tank, at ducting application kumpara sa open o leno weave na tela na may katulad na timbang. Ang saradong ibabaw ay binabawasan din ang pag-wicking sa mga landas ng hibla.
Pagtutukoy ng Supply
Pinipigilan ng saradong habi ang hugis nito sa panahon ng paggupit na may kaunting pagkayamot sa gilid. Gumamit ng mga karaniwang gunting o rotary cutter para sa manual cutting, o CNC at water-jet system para sa mga volume ng produksyon.
Ang drapeability ay nakasalalay sa tiyak na paghabi. Ang mga payak na konstruksyon ay umaayon sa katamtaman hanggang sa simpleng mga kurba. Ang mga konstruksyon ng satin ay nag-aalok ng mas mahusay na pagsang-ayon sa mga compound curve. Kumpirmahin ang nilalayong direksyon ng mukha para sa mga istruktura ng satin bago mag-lay-up.
Ang daloy ng resin ay mas mabagal kaysa bukas o leno weave dahil sa mababang porosity. Para sa vacuum infusion, gumamit ng resin viscosity na 150 hanggang 250 cP sa 25°C, maglagay ng flow medium sa itaas na ibabaw, at i-verify ang fill time sa mga trial panel bago ang produksyon.
Mag-imbak ng mga roll nang pahalang sa 15 hanggang 30°C at 40 hanggang 60 porsiyentong RH. Panatilihing nakabalot ang mga rolyo upang protektahan ang tela mula sa alikabok at kahalumigmigan. Ang buhay ng istante ay 36 na buwan sa orihinal na packaging.
Mga Kwalipikadong Segment ng Application
FAQ sa Pagkuha at Engineering
Ang mga closed weave pack ay warp at weft yarns nang makapal na may minimal na aperture, na gumagawa ng mas mataas na fiber volume fraction, lower surface porosity, at mas mataas na mekanikal na katangian sa bawat unit na kapal kaysa sa open weave. Ang open weave ay nagbibigay ng mas mabilis na daloy ng resin at mas madaling paglabas ng hangin ngunit mas mababa ang dami ng fiber at mekanikal na lakas. Pinipili ang closed weave kapag ang laminate performance, surface quality, o chemical resistance ang pangunahing kinakailangan.
Sa vacuum infusion na may low-viscosity resin, ang closed weave fabric ay karaniwang umaabot sa 55 hanggang 62 percent fiber volume fraction. Ang hand lay-up ay nakakamit ng 40 hanggang 50 porsiyento. Ang mas mataas na dami ng hibla ay nagpapabuti sa tensile at flexural na mga katangian sa bawat kapal ng yunit at binabawasan ang halaga ng resin bawat bahagi, ngunit nangangailangan din ng mas maingat na kontrol sa proseso upang matiyak ang kumpletong basa.
Ang karaniwang MOQ ay 300 kg bawat lapad at pagtutukoy ng paghabi. Ang mga lapad ng stock na 1000 mm at 1270 mm sa mga plain at twill construction ay ipinapadala mula sa imbentaryo sa loob ng 5 hanggang 10 araw ng negosyo. Ang mga satin construction at custom na lapad ay karaniwang nangangailangan ng 3 hanggang 5 linggo depende sa dami ng order at mga kinakailangan sa laki.
Oo, ngunit ang daloy ng dagta ay mas mabagal kaysa sa bukas na paghabi dahil sa mababang porosity. Gumamit ng resin viscosity na 150 hanggang 250 cP sa 25°C, maglagay ng flow medium sa itaas na ibabaw, at i-verify ang oras ng pagpuno sa mga trial panel bago ang produksyon. Para sa makapal na laminate, i-debug ang bawat dalawa hanggang tatlong plies upang mapanatili ang pantay na compaction at maiwasan ang mga zone na mayaman sa resin.
Ang bawat kargamento ay may kasamang sertipiko ng pagsusuri na sumasaklaw sa timbang ng lugar, kapal, pagsasaayos ng paghabi, sistema ng sizing, at haba ng roll. Ang mga numero ng lot ay naitala para sa traceability. Ang karagdagang data ng pagsubok kabilang ang tensile strength, flexural modulus, at resin compatibility statement ay maaaring ibigay kapag hiniling para sa mga kwalipikadong account.